在工业生产与物流体系中,物料的连续、高效输送是支持生产流程顺畅运行的关键环节。随着工业自动化水平的不断提升,传统的输送方式已逐渐无法满足高精度、高卫生标准以及环保严苛的要求。在此背景下,自动进料物料输送设备应运而生,并迅速成为众多行业提升生产效率的核心装备。这类设备主要通过气力输送技术,利用气流在密闭管道内输送粉状、颗粒状物料,其核心在于“自动进料”这一设计,极大地解决了人工上料的间断性、粉尘污染及劳动强度大等问题。对于追求生产连续性和环境洁净度的企业而言,了解并引入优化的自动进料气力输送系统,是实现工厂智能化升级的重要一步。
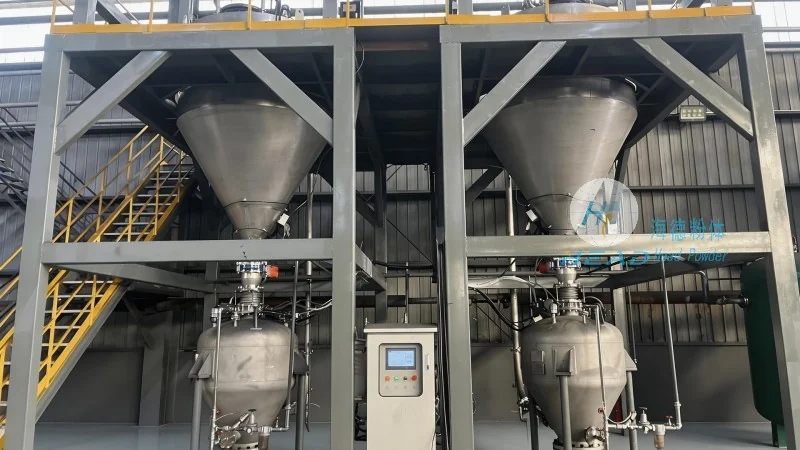
自动进料气力输送系统的工作原理主要基于流体力学原理,通过控制气流的压力和流速,将物料从进料点输送到的卸料点。与传统的机械输送相比,气力输送系统的主要特点在于其供料环节的自动化。系统通常配备有专用的供料装置,如旋转阀、文丘里供料器或星型给料机等。这些装置能够根据设定的频率和流量,将物料自动、连续地送入输送管道。在输送过程中,物料与气流混合形成气固两相流,在风机或真空泵产生的压力差作用下,物料沿着管道高速流动。
该系统通常分为正压输送和负压输送两种模式。正压输送系统结构相对简单,适合长距离输送,但需注意防止物料在管道内架桥或堵塞;负压输送系统则具有防止粉尘外泄的优点,常用于需要保持车间清洁的场合。无论采用何种模式,自动进料气力输送系统都通过智能化的控制逻辑,有助于了物料输送的稳定性,避免了人工操作带来的波动,从而实现了生产过程的无人化或少人化。
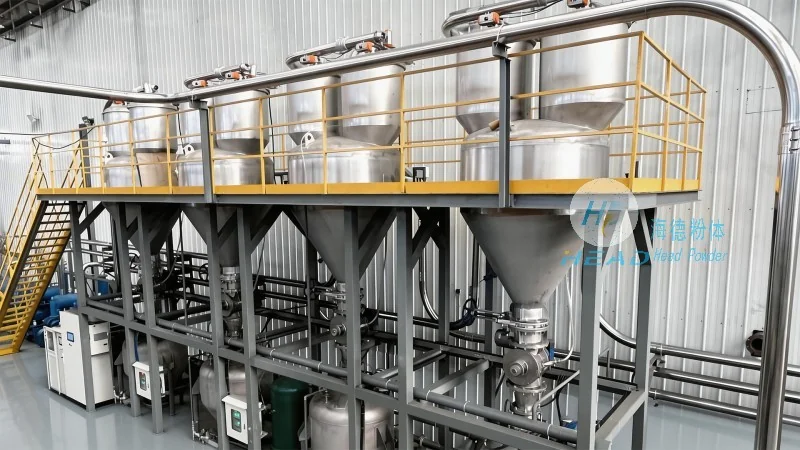
自动进料气力输送设备凭借其独特的技术特点,在众多输送设备中脱颖而出,具备以下应用优势:
首先,密封性好,环保无污染。由于整个输送过程是在密闭的管道系统中进行的,物料在输送过程中不会与外界空气直接接触,因此能够有效防止粉尘的飞扬和泄漏。这不仅解决了传统输送方式中粉尘污染车间环境的问题,还避免了物料因接触空气而氧化或受潮,保护了物料的质量。对于化工、医药等对环境要求极高的行业,这一点尤为重要。
其次,布局灵活,占地面积小。自动进料气力输送系统主要由管道、阀门、风机和控制柜组成,其管道可以沿着车间的墙壁、天花板或地面任意铺设,不受建筑物结构的限制。这意味着企业无需为了安装输送设备而改变原有的厂房布局,也不需要像皮带输送机那样占用大量的地面空间。这种高度的灵活性使得气力输送系统较为适合空间狭小或布局复杂的工厂环境。
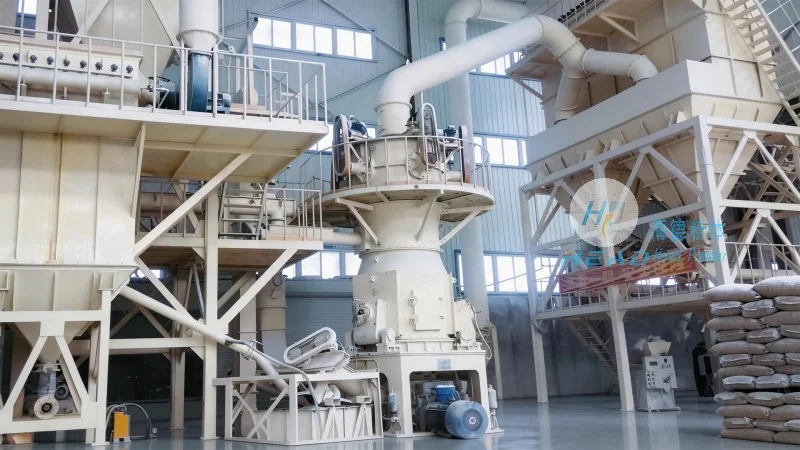
再次,输送距离远,处理量大。在合适的参数配置下,自动进料气力输送系统可以实现从几十米到数百米甚至更远距离的物料输送,同时能够处理大量的物料吞吐。这对于大型工厂来说,意味着可以减少中间转运环节,降低物料损耗和人工成本。
最后,自动化程度高,维护成本低。得益于优化的自动进料技术,该设备能够实现24小时连续运行,无需人工频繁干预。一旦系统出现故障,气力输送设备通常配备有完善的报警和自诊断功能,便于维护人员进行快速排查和维修。这种高效、稳定的运行状态,大大降低了企业的运营成本。
在实际应用中,选择合适的自动进料气力输送系统气力输送设备需要综合考虑物料的物理特性、输送距离、高度差以及工厂的具体工艺要求。物料的粒径、粘度、湿度、磨损性以及流动性都是选型时建议重点考虑的因素。例如,对于流动性较差的粉料,可能需要采用密相栓流输送技术;而对于磨损性强的颗粒料,则需选用耐磨管道和耐磨损的供料器。
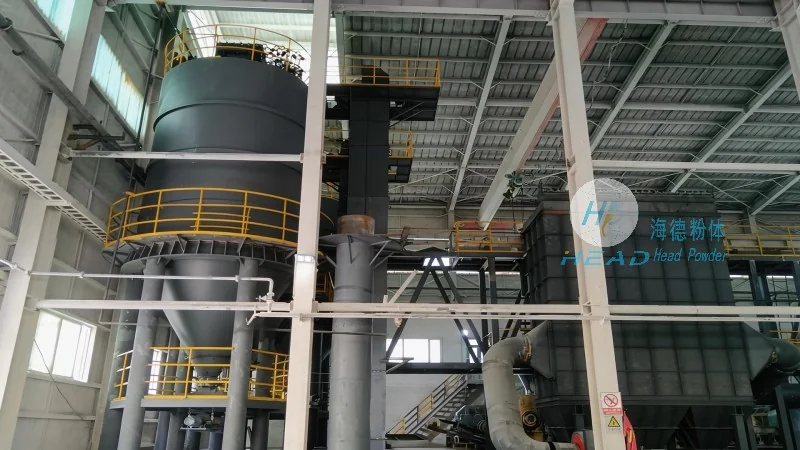
该设备广泛应用于水泥、粉煤灰、粮食加工、化工原料、塑料颗粒、食品添加剂等多个行业。在粮食加工行业,自动进料气力输送系统气力输送设备用于原粮的清理和输送,有助于了食品的卫生安全;在化工行业,它用于输送各种粉状原料,防止了化学反应物的交叉污染。此外,对于有垂直提升要求的场合,气力输送系统也展现出了机械输送无法比拟的优势,能够轻松实现物料的垂直向上输送。
作为国内粉体工程领域的佼佼者,山东海德粉体工程有限公司致力于为客户提供优良品质的自动进料物料输送解决方案。公司位于山东省济南市,这里不仅是交通枢纽,更是工业重镇,为公司的发展提供了得天独厚的地理优势。山东海德粉体工程有限公司拥有一支经验丰富的研发团队和专业的工程技术人员,能够根据客户的实际需求,进行从方案设计、设备制造到安装调试的全流程服务。
服务热线
微信咨询
回到顶部