在食品加工工业中,尤其是巧克力制造领域,物料的传输方式直接关系到生产效率、产品质量以及生产环境的卫生标准。巧克力生产涉及可可粉、糖粉、奶粉、可可液块等多种粉末及颗粒物料的处理。这些物料通常具有流动性差、易飞扬、易吸潮或对温度敏感等特点。传统的机械输送设备,如斗式提升机或螺旋输送机,虽然应用广泛,但往往存在密封性不足、易产生粉尘泄漏、清洁难度大以及设备磨损等问题。为了这些痛点,巧克力气力输送技术应运而生,并迅速成为专业食品加工行业的主流选择。本文将详细介绍巧克力气力输送系统的优势特点,并深入解析巧克力气力输送系统气力输送设备在实际生产中的应用价值。
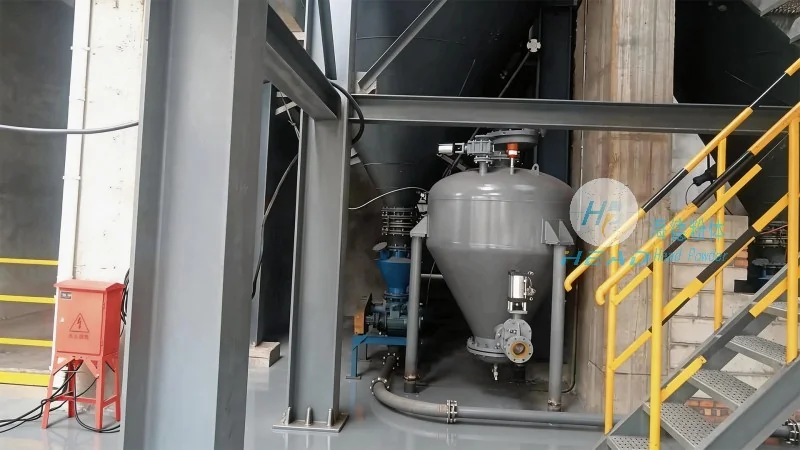
巧克力气力输送系统是一种利用空气动力(压力差)在密闭管道内输送物料的设备。与传统的机械输送相比,它充分摒弃了机械传动部件与物料直接接触的方式,实现了物料的“零泄漏”输送。这种技术不仅能够适应巧克力工厂复杂的工艺流程,还能有助于物料在输送过程中不受外界污染,保持其原有的色香味及物理特性。对于追求品质的巧克力生产商而言,选择一套高效的巧克力气力输送系统,是实现生产自动化和智能化的关键一步。
要充分理解巧克力气力输送系统的优势,首先需要了解其基本的工作原理。该系统主要分为负压输送(真空输送)和正压输送(压力输送)两种模式。在巧克力生产中,根据物料的特性和输送距离、高度的不同,这两种模式往往被灵活组合使用。
在负压输送模式下,系统通过风机在管道内产生负压,将物料从吸料点吸入管道,并随着气流输送到卸料点。物料经过旋风分离器或布袋除尘器与空气分离后落入料仓,净化后的空气则经过消音器排放。这种模式特别适用于从包装袋或料仓中抽取粉末,或者将物料从低处输送到高处的情况。其优点是操作安全,不会发生物料外泄。
而在正压输送模式下,物料通过高压风机或罗茨风机产生的压力,直接吹入管道,将物料推向卸料点。这种模式适合长距离、大流量的输送,能够克服重力影响,将物料输送到工厂的任意角落。无论采用何种模式,巧克力气力输送系统气力输送设备的核心都在于其精细的控制系统和耐用的管道材质。系统通常配备有变频器,可以根据生产需求实时调节输送量,有助于物料输送的连续性和稳定性。
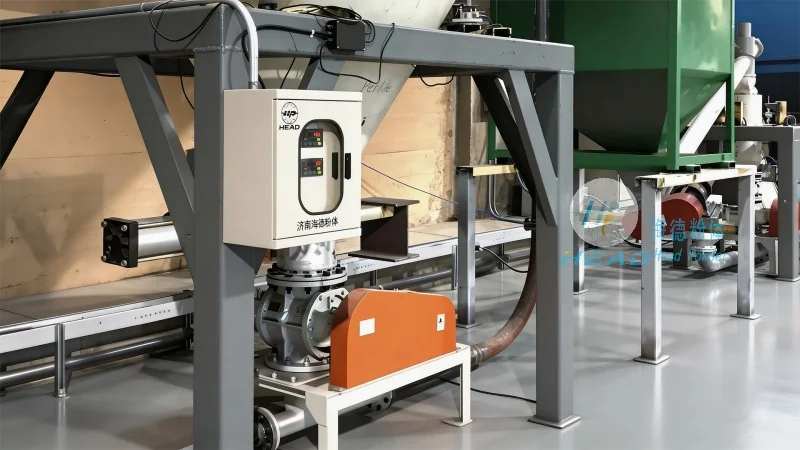
随着食品工业对卫生和安全要求的不断提高,巧克力气力输送系统的优势日益凸显,主要体现在以下几个方面:
1. 全封闭输送,杜绝粉尘污染
巧克力生产对粉尘控制有着极为严格的标准。可可粉等原料粉尘如果泄漏到空气中,不仅会造成物料浪费,还可能引发粉尘爆炸危险,同时也会污染生产环境,影响工人的健康。气力输送系统通过全封闭的管道网络,实现了物料的密闭流动,了粉尘外溢的问题。这符合食品行业的GMP(良好生产规范)要求,为巧克力产品提供了纯净的生产环境。
2. 卫生清洁,易于维护
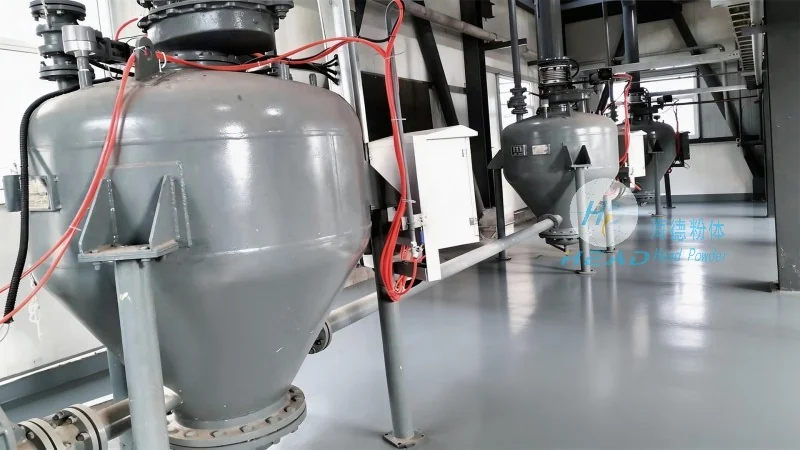
传统的输送设备往往有死角和缝隙,容易残留物料,滋生细菌或导致交叉污染。而巧克力气力输送系统的管道多为光滑的不锈钢材质,且所有连接处均采用焊接或法兰密封,无任何卫生死角。设备在停机后,只需进行简单的吹扫或清洗,即可满足再次生产的要求。这种高卫生标准对于生产专业巧克力至关重要。
3. 连续化生产,提高效率
气力输送可以实现24小时连续不间断作业,不受人工操作的限制。相比于需要人工倒袋或机械间歇运行的输送方式,气力输送能够有所提高生产效率,降低人工成本。同时,系统运行平稳,噪音低,改善了车间的作业环境。
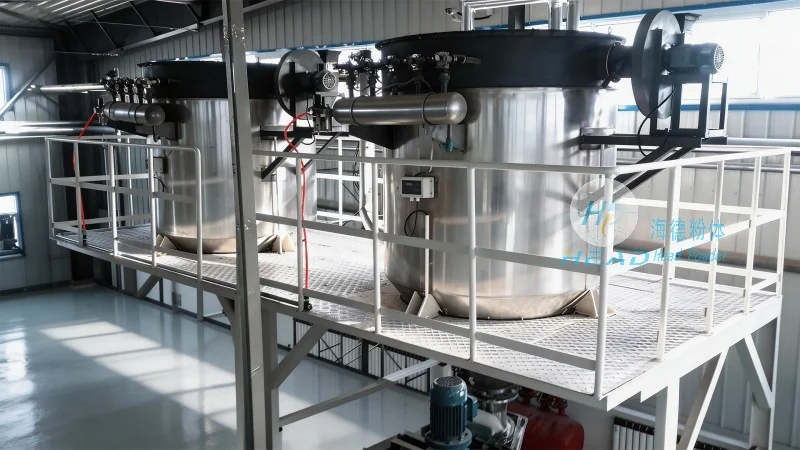
4. 空间利用率高,布局灵活
巧克力工厂的厂房空间往往有限,且布局复杂。气力输送系统不需要像机械输送那样预留巨大的设备安装空间,也不受地面坡度的限制。物料可以通过管道跨越障碍物,从车间的一端输送到另一端,甚至可以从地下室直接输送到高层楼层的配料间,极大地优化了工厂的平面布局。
在选择合适的巧克力气力输送系统气力输送设备时,需要综合考虑多种因素。首先是物料的物理特性,如粒度、密度、粘附性以及湿度。巧克力生产中常用的可可粉、糖粉等,其粒度较细,容易粘附在管道壁上,因此设备选型时需要考虑防粘附设计,如采用特殊的弯头结构或增加吹扫气流。
其次是防爆要求。巧克力生产中的许多原料属于粉尘爆炸危险品,因此输送系统建议具备相应的防爆性能,如采用防爆电机、防爆电器元件,并有助于管道系统的密封性以防静电积聚。
服务热线
微信咨询
回到顶部